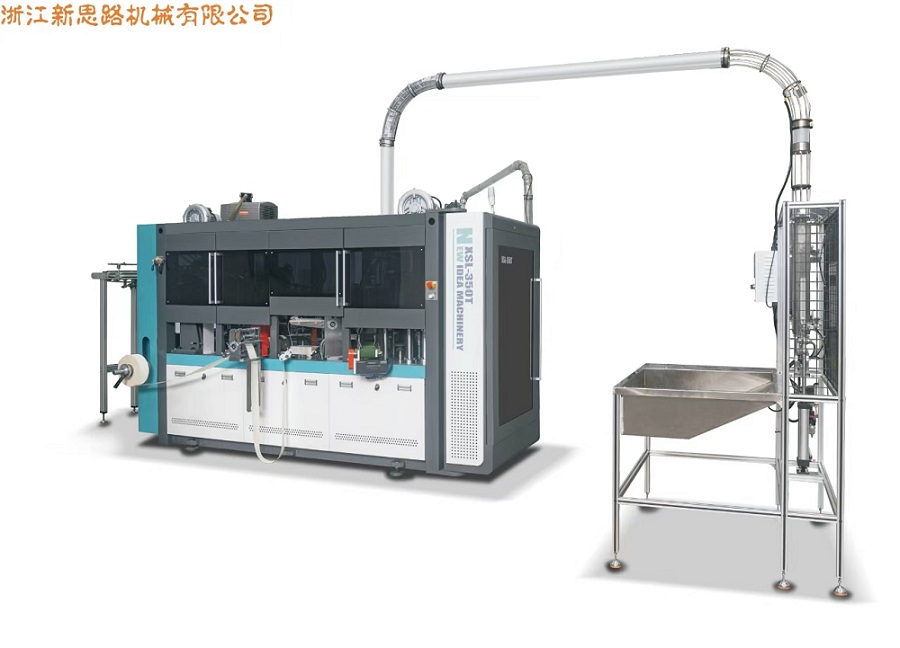
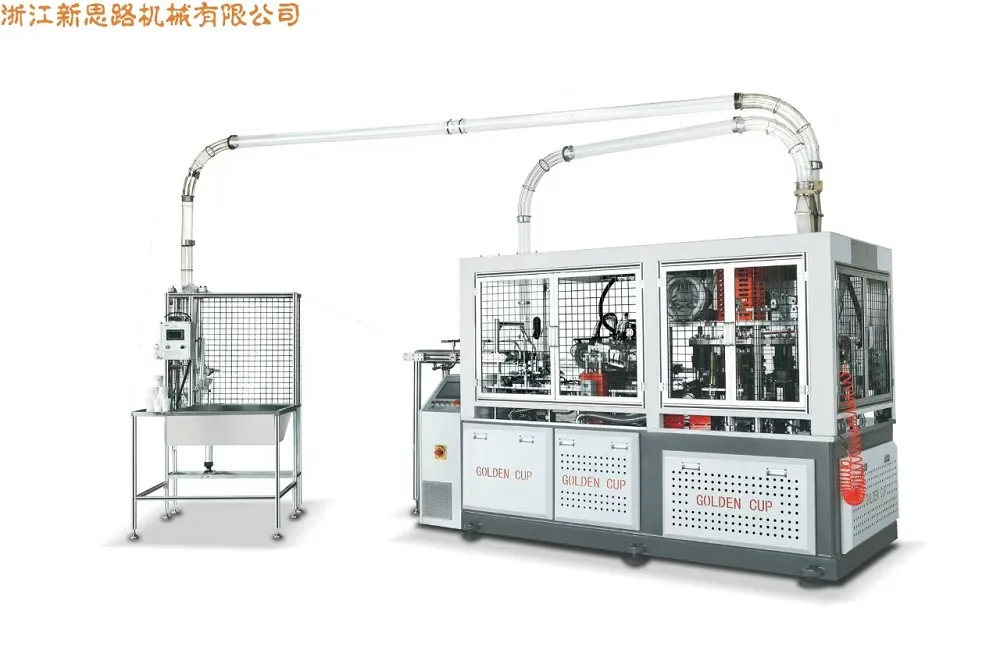
A mudança em direção às embalagens para serviços alimentícios à base de fibra colocou uma pressão sem precedentes sobre os fabricantes para fornecer tigelas que sejam estruturalmente confiáveis, visualmente consistentes e compatíveis com os revestimentos de barreira modernos. OMáquina de saladeira XSL-2000S/XSL-2000F/máquina de tigela de papel quadradaaborda essa convergência de demandas por meio de uma plataforma de formação de modelo duplo que separa a produção de recipientes redondos da produção de recipientes quadrados, ao mesmo tempo que compartilha a engenharia central de transmissão, controle e higiene. Este artigo examina a arquitetura técnica da máquina, a compatibilidade de materiais, a lógica de manutenção e os caminhos de integração, oferecendo aos engenheiros de produção e estrategistas de embalagens uma referência estruturada para avaliar se a plataforma está alinhada com operações de serviços alimentícios de alto volume e orientadas para a sustentabilidade.
- Por que a demanda por tigelas baseadas em fibra remodela as prioridades de produção
- A lógica do modelo duplo: formação de tigela redonda versus quadrada
- Arquitetura Técnica e Controle de Movimento
- Engenharia de Higiene e Acessibilidade de Manutenção
- Compatibilidade de materiais e desempenho de barreira
- Integração com sistemas de manga e inspeção
- Limites de desempenho e realidades operacionais
- Perguntas frequentes
1. Por que a demanda por tigelas baseadas em fibra remodela as prioridades de produção
Os operadores de serviços de alimentação estão a passar por uma mudança estrutural na forma como as refeições prontas são embaladas. A pressão regulamentar sobre os plásticos de utilização única, combinada com a preferência dos consumidores por materiais compostáveis e recicláveis, acelerou a substituição de tigelas de plástico moldadas por alternativas de cartão em saladas, cozinhas na nuvem e cadeias de serviços rápidos. Os formatos de tigelas de papel agora representam uma parcela crescente das embalagens de alimentos para viagem, e o mercado global de tigelas de papel deverá se expandir a uma taxa anual composta de aproximadamente 6,5% até o início da década de 2030[referência:0]. Esta expansão não é simplesmente uma história volumosa; é uma história de especificação, porque as tigelas de fibra devem funcionar sob condições em que o plástico anteriormente era manuseado sem reclamação.
As saladeiras introduzem um conjunto específico de restrições de engenharia. Eles exigem rigidez suficiente para resistir à deformação quando preenchidos com ingredientes densos e úmidos. Eles precisam de camadas de barreira que impeçam a migração de umidade e manchas de óleo sem comprometer a reciclabilidade. Eles devem aninhar-se de forma eficiente para fins logísticos e, ao mesmo tempo, separar-se de maneira limpa durante o desagrupamento em linhas de alta velocidade. E cada vez mais carregam gráficos de marca que exigem formação precisa de costura e repetibilidade dimensional. Para as equipes de produção, oMáquina de saladeira XSL-2000S/XSL-2000F/máquina de tigela de papel quadradaA plataforma entra neste cenário não como um formador de copo genérico, mas como um sistema focado em tigela com configurações redondas e quadradas distintas.
2. A lógica do modelo duplo: formação de tigela redonda versus quadrada
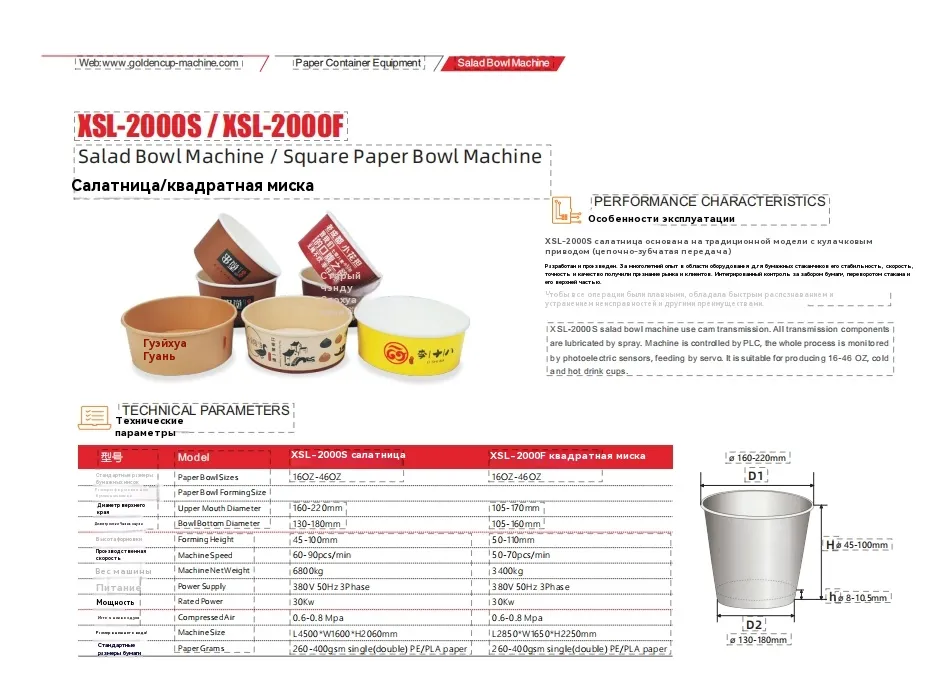
A plataforma é organizada em torno de duas variantes de modelo que compartilham uma base comum de controle e transmissão, mas divergem na geometria de formação. O XSL-2000S é configurado para saladas redondas, acomodando uma faixa de tamanho de formação de 160–220 mm no diâmetro superior da boca e 130–180 mm no diâmetro inferior, com uma altura de formação de 45–100 mm. O XSL-2000F tem configuração de tigela quadrada, com diâmetro de boca superior de 105 a 170 mm, diâmetro inferior de 105 a 130 mm e altura de formação de 50 a 110 mm. Ambas as variantes atendem à faixa de capacidade de 16 a 46 onças que domina embalagens para salada, tigela de grãos e preparação de refeições.
Essa abordagem de modelo duplo é importante porque os recipientes quadrados e redondos não são intercambiáveis nas operações posteriores. Os formatos quadrados maximizam a eficiência volumétrica durante o transporte e a apresentação nas prateleiras, enquanto os formatos redondos se alinham com os estoques convencionais de tampas e ferramentas de desempilhamento circular. Uma área de produção que atende vários clientes ou programas de menu se beneficia de uma única família de máquinas que pode ser configurada para qualquer geometria sem reconstruir toda a lógica operacional em torno de uma plataforma desconhecida.
Características da plataforma compartilhada
- Separação estrutural estilo desktopisola o molde de formação da unidade de transmissão, mantendo a zona do produto distinta dos componentes mecânicos lubrificados [referência: 1].
- Sistema de transmissão fechadofica abaixo da estrutura da mesa, com lubrificação automática e um mecanismo de indexação tipo barril para movimento de indexação suave [referência: 2].
- Controle baseado em PLCcom rastreamento fotoelétrico e alimentação servo suporta ciclos de conformação repetíveis e reduz a intervenção manual durante ajustes de tamanho[referência:3].
3. Arquitetura Técnica e Controle de Movimento
A arquitetura de movimento da máquina é construída em torno de uma transmissão acionada por came com acionamento por eixo longitudinal. A transmissão por came é uma escolha deliberada na conformação de recipientes porque produz uma sequência mecanicamente sincronizada de alimentação, pré-formação, conformação final e ejeção da peça bruta, sem depender exclusivamente de temporização eletrônica para cada eixo. O resultado é um ritmo definido mecanicamente e, portanto, menos sensível a pequenas flutuações na resposta do servo durante longos ciclos de produção.
A alimentação servo controla a introdução do papel em branco, enquanto o rastreamento fotoelétrico monitora o registro do papel pré-impresso. Esta combinação é particularmente relevante para tigelas que possuem gráficos de marca ou revestimentos de barreira aplicados em registro. Quando o padrão impresso se desvia, o sistema fotoelétrico detecta o desvio e a alimentação servo corrige a posição do branco antes da formação. O sistema de controle consolida essas funções em uma única interface PLC, permitindo que os operadores ajustem os parâmetros de formação e monitorem as condições de falha a partir de um painel, em vez de coordenar subsistemas separados.
Elementos principais de movimento e controle
- Transmissão de câmera:sequência de conformação mecanicamente sincronizada com acionamento de eixo longitudinal.
- Indexação tipo barril:movimento intermitente suave e durável para a mesa do molde.
- Controle CLP:gerenciamento centralizado de parâmetros e diagnóstico de falhas.
- Alimentação servo:posicionamento preciso de blanks, especialmente para impressão registrada.
- Rastreamento fotoelétrico:monitoramento contínuo de registro durante a produção.
4. Engenharia de Higiene e Acessibilidade de Manutenção
Na produção de embalagens para contato com alimentos, a higiene não é um acabamento aplicado no final da linha; é uma propriedade da geometria da máquina. A estrutura estilo desktop da plataforma cria uma separação física entre a área do molde de formação e o sistema de transmissão. O pó de papel e os detritos de fibra gerados durante a conformação permanecem na zona do produto, enquanto os cames, eixos e mecanismos de indexação lubrificados permanecem fechados abaixo. Essa separação reduz o risco de migração do lubrificante para o fluxo do produto e simplifica a limpeza porque os operadores não navegam em torno de ligações mecânicas expostas.
A lubrificação automática dos componentes da transmissão apoia ainda mais o planejamento da manutenção. Em vez de intervalos de lubrificação manual que dependem da disciplina do operador, a transmissão fechada recebe lubrificante através de um sistema controlado. Para fábricas que executam vários turnos, isso reduz a variabilidade introduzida pelos cronogramas de manutenção manual e mantém a transmissão em uma condição operacional mais estável ao longo do tempo.
Opções de design orientadas para manutenção
- Formando acessibilidade ao molde sem desmontar o invólucro de transmissão.
- Os pontos de lubrificação fechados reduzem a exposição ao pó de papel e aos detritos de fibra.
- A indexação do barril reduz a carga de choque em comparação com algumas alternativas de acionamento intermitente.
- Os diagnósticos do PLC reduzem o tempo de solução de problemas identificando locais e condições de falhas.
5. Compatibilidade de materiais e desempenho de barreira
A máquina aceita papéis revestidos de PE simples, PE duplo e PLA na faixa de 260–400 GSM para ambas as variantes de modelo. Esta janela de material é significativa porque abrange a gama prática de aplicações do recipiente. Os materiais mais leves na extremidade inferior da faixa são adequados para conteúdos secos ou minimamente úmidos, enquanto os materiais mais pesados e os revestimentos duplos de PE ou PLA suportam saladas com molhos, tigelas de grãos com molhos e formatos de preparação de refeições resfriadas que exercem pressão sustentada de umidade na costura e no raio inferior.
O papel revestido com PLA tornou-se cada vez mais relevante à medida que as marcas procuram soluções de barreira compostáveis que se alinhem com os fluxos de recuperação de fibra. Os parâmetros de formação da máquina podem ser ajustados para acomodar as características ligeiramente diferentes de deslizamento e resposta ao calor do PLA em comparação com o polietileno. Os produtores que avaliam uma transição de PE para PLA devem validar a temperatura de formação, o tempo de permanência e a pressão de costura no estoque de papel específico que pretendem usar, porque a química do revestimento varia entre os fornecedores e o PLC da máquina permite o armazenamento de receitas para trocas repetíveis.
| Especificação | XSL-2000S (saladeira redonda) | XSL-2000F (tigela de papel quadrada) |
|---|---|---|
| Tamanhos de tigela de papel | 16 onças - 46 onças | 16 onças - 46 onças |
| Diâmetro superior da boca | 160 – 220 mm | 105 – 170 mm |
| Diâmetro inferior | 130 – 180mm | 105 – 130mm |
| Altura de formação | 45 – 100mm | 50 – 110mm |
| Velocidade da máquina | 60 – 90 unidades/min | 50 – 70 unidades/min |
| Peso líquido da máquina | 680kg | 3.400kg |
| Fonte de energia | 380 V 50 Hz trifásico | 380 V 50 Hz trifásico |
| Potência nominal | 30 kW | 30 kW |
| Ar comprimido | 0,6 – 0,8 MPa | 0,6 – 0,8 MPa |
| Tamanho da máquina | L4500 × L1600 × A2060 mm | L2850 × L1650 × A2250 mm |
| Gramas de papel | 260 – 400 GSM (simples/duplo PE/PLA) | 260 – 400 GSM (simples/duplo PE/PLA) |
6. Integração com Sistemas de Manga e Inspeção
Uma máquina formadora de tigela raramente opera como uma ilha isolada em uma instalação de produção madura. A plataforma suporta conexão ao aplicador de manga XSL-1500TW, permitindo a produção de tigelas de parede dupla ou parede ondulada[referência:4]. A construção de parede dupla melhora o isolamento e a rigidez estrutural, enquanto a geometria da parede ondulada acrescenta desempenho térmico e uma superfície tátil distinta que as marcas usam para posicionamento premium. A capacidade de adicionar um aplicador de luva a jusante significa que a mesma plataforma de formação pode atender linhas de produtos de parede simples e de parede dupla sem duplicar o ativo de formação de base.
A inspeção visual opcional também pode ser integrada para detecção automática de qualidade[referência:5]. A inspeção visual é particularmente valiosa para recipientes com gráficos impressos ou tolerâncias dimensionais críticas, pois pode sinalizar desalinhamento de costura, falhas de revestimento ou desvio dimensional antes que os recipientes acabados cheguem à embalagem. Para operações que abastecem cadeias de serviços alimentares com especificações de embalagem rigorosas, esta camada de inspeção fornece um registo de qualidade documentado, em vez de depender apenas de amostras manuais periódicas.
Caminhos de compatibilidade downstream
- Aplicador de manga XSL-1500TW:faz a transição da formação de parede simples para a produção de parede dupla ou parede ondulada.
- Módulo de inspeção visual:detecção automática de desvios dimensionais e de impressão.
- Denestando e contando interfaces:compatível com equipamento de manuseio downstream padrão.
- Armazenamento de receitas PLC:suporta troca rápida entre tamanhos de recipientes e especificações de materiais.
7. Limites de Desempenho e Realidades Operacionais
Os números de velocidade publicados para o XSL-2000S indicam uma faixa de velocidade da máquina de 60 a 90 peças por minuto, com material de marketing referenciando até 120 contêineres por minuto sob certas condições[referência:6][referência:7]. A distinção é importante para o planejamento da produção. O valor mais alto pode refletir material otimizado, condições de conformação ideais ou uma configuração específica, enquanto a faixa de 60 a 90 peças/min representa uma faixa operacional prática. Os engenheiros que avaliam a plataforma devem tratar a faixa inferior a média como a base de planejamento realista e validar o rendimento real com seu estoque de papel, geometria do recipiente e tipo de revestimento específicos.
A configuração quadrada do XSL-2000F possui uma faixa de velocidade separada de 50–70 pcs/min. A conformação quadrada introduz restrições geométricas adicionais em comparação com a conformação redonda, porque os raios dos cantos e as paredes laterais planas exigem diferentes fluxos de material e controle de costura. O maior peso líquido da máquina – 3.400 kg para a variante F versus 680 kg para a variante S – reflete a estrutura de conformação mais substancial necessária para a geometria do recipiente quadrado. Estas diferenças não são desvantagens; são compensações de engenharia que as equipes de produção devem mapear em relação ao seu mix real de produtos antes de se comprometerem com uma configuração.
Lista de verificação de avaliação operacional
- Validação de materiais:confirme se o estoque de papel e o revestimento selecionados estão na faixa de 260–400 GSM e na janela de compatibilidade de PE ou PLA simples/duplo.
- Troca de ferramentas:planeje mudanças de moldes e ferramentas de conformação ao alternar entre tamanhos de tigela ou entre modelos redondos e quadrados.
- Estabilidade do fornecimento de ar:mantenha ar comprimido de 0,6–0,8 MPa para suportar formação e ejeção consistentes.
- Infraestrutura de energia:verifique a alimentação trifásica de 380 V 50 Hz e a capacidade de potência nominal de 30 kW.
- Sincronização a jusante:confirme se os módulos de aplicação e inspeção da luva estão sincronizados com a taxa de saída real e não com o máximo teórico.
8. Perguntas frequentes
Qual é a principal diferença entre o XSL-2000S e o XSL-2000F?
A máquina pode operar papel revestido com PLA sem alterar o hardware?
Como a máquina suporta a produção de tigelas de parede dupla?
Quais requisitos de manutenção os operadores devem prever?
A inspeção visual está disponível para controle de qualidade do recipiente impresso?
Conclusão: uma plataforma construída em torno da realidade da produção de Fiber Bowl
A transição das embalagens de plástico para embalagens de fibra para serviços de alimentação não é uma simples troca de material. Requer plataformas de formação que possam manusear papel com revestimento de barreira, manter a disciplina dimensional em tiragens longas e integrar-se com mangas e inspeção a jusante sem criar novos gargalos. OMáquina de saladeira XSL-2000S/XSL-2000F/máquina de tigela de papel quadradaresponde a essas realidades por meio de uma arquitetura de modelo duplo que compartilha lógica de controle, separação higiênica e compatibilidade de materiais em formatos de recipientes redondos e quadrados. Para ambientes de produção onde a flexibilidade na geometria do recipiente é tão importante quanto a velocidade bruta, a plataforma fornece um ponto de partida estruturalmente coerente, em vez de um formador de copo de uso único adaptado para um trabalho diferente.
Os fabricantes que avaliam esta plataforma devem começar com um mapa claro do seu mix de produtos, especificações de materiais e equipamentos downstream. As receitas de PLC da máquina, as opções de luva modular e de inspeção e a separação da zona de produto da zona de transmissão apoiam um caminho de adoção em etapas. À medida que as saladeiras à base de fibra continuam a substituir o plástico nos canais de serviços alimentares e de retalho, o valor de um sistema de formação que possa evoluir com mudanças de formato e avanços de revestimento continuará a ser central para a estratégia de produção.
Para equipes de engenharia que buscam alinhar a capacidade de conformação com metas de sustentabilidade e especificações de serviços de alimentação de alto volume, o próximo passo é uma conversa técnica direta.Taça de Ouromantém recursos de engenharia de aplicação para dar suporte a testes de materiais, configuração de ferramentas e planejamento de integração para as variantes XSL-2000S e XSL-2000F. Quer o requisito seja o rendimento do recipiente redondo, a eficiência volumétrica do recipiente quadrado ou uma linha combinada com revestimento e inspeção visual, a arquitetura da plataforma foi projetada para ser configurada em vez de reconstruída.
Contate-nospara discutir seus requisitos de formação de tigela e solicitar uma revisão de configuração personalizada.
Contate-nos